发布者: 皓如水刀 时间:2026-11-09
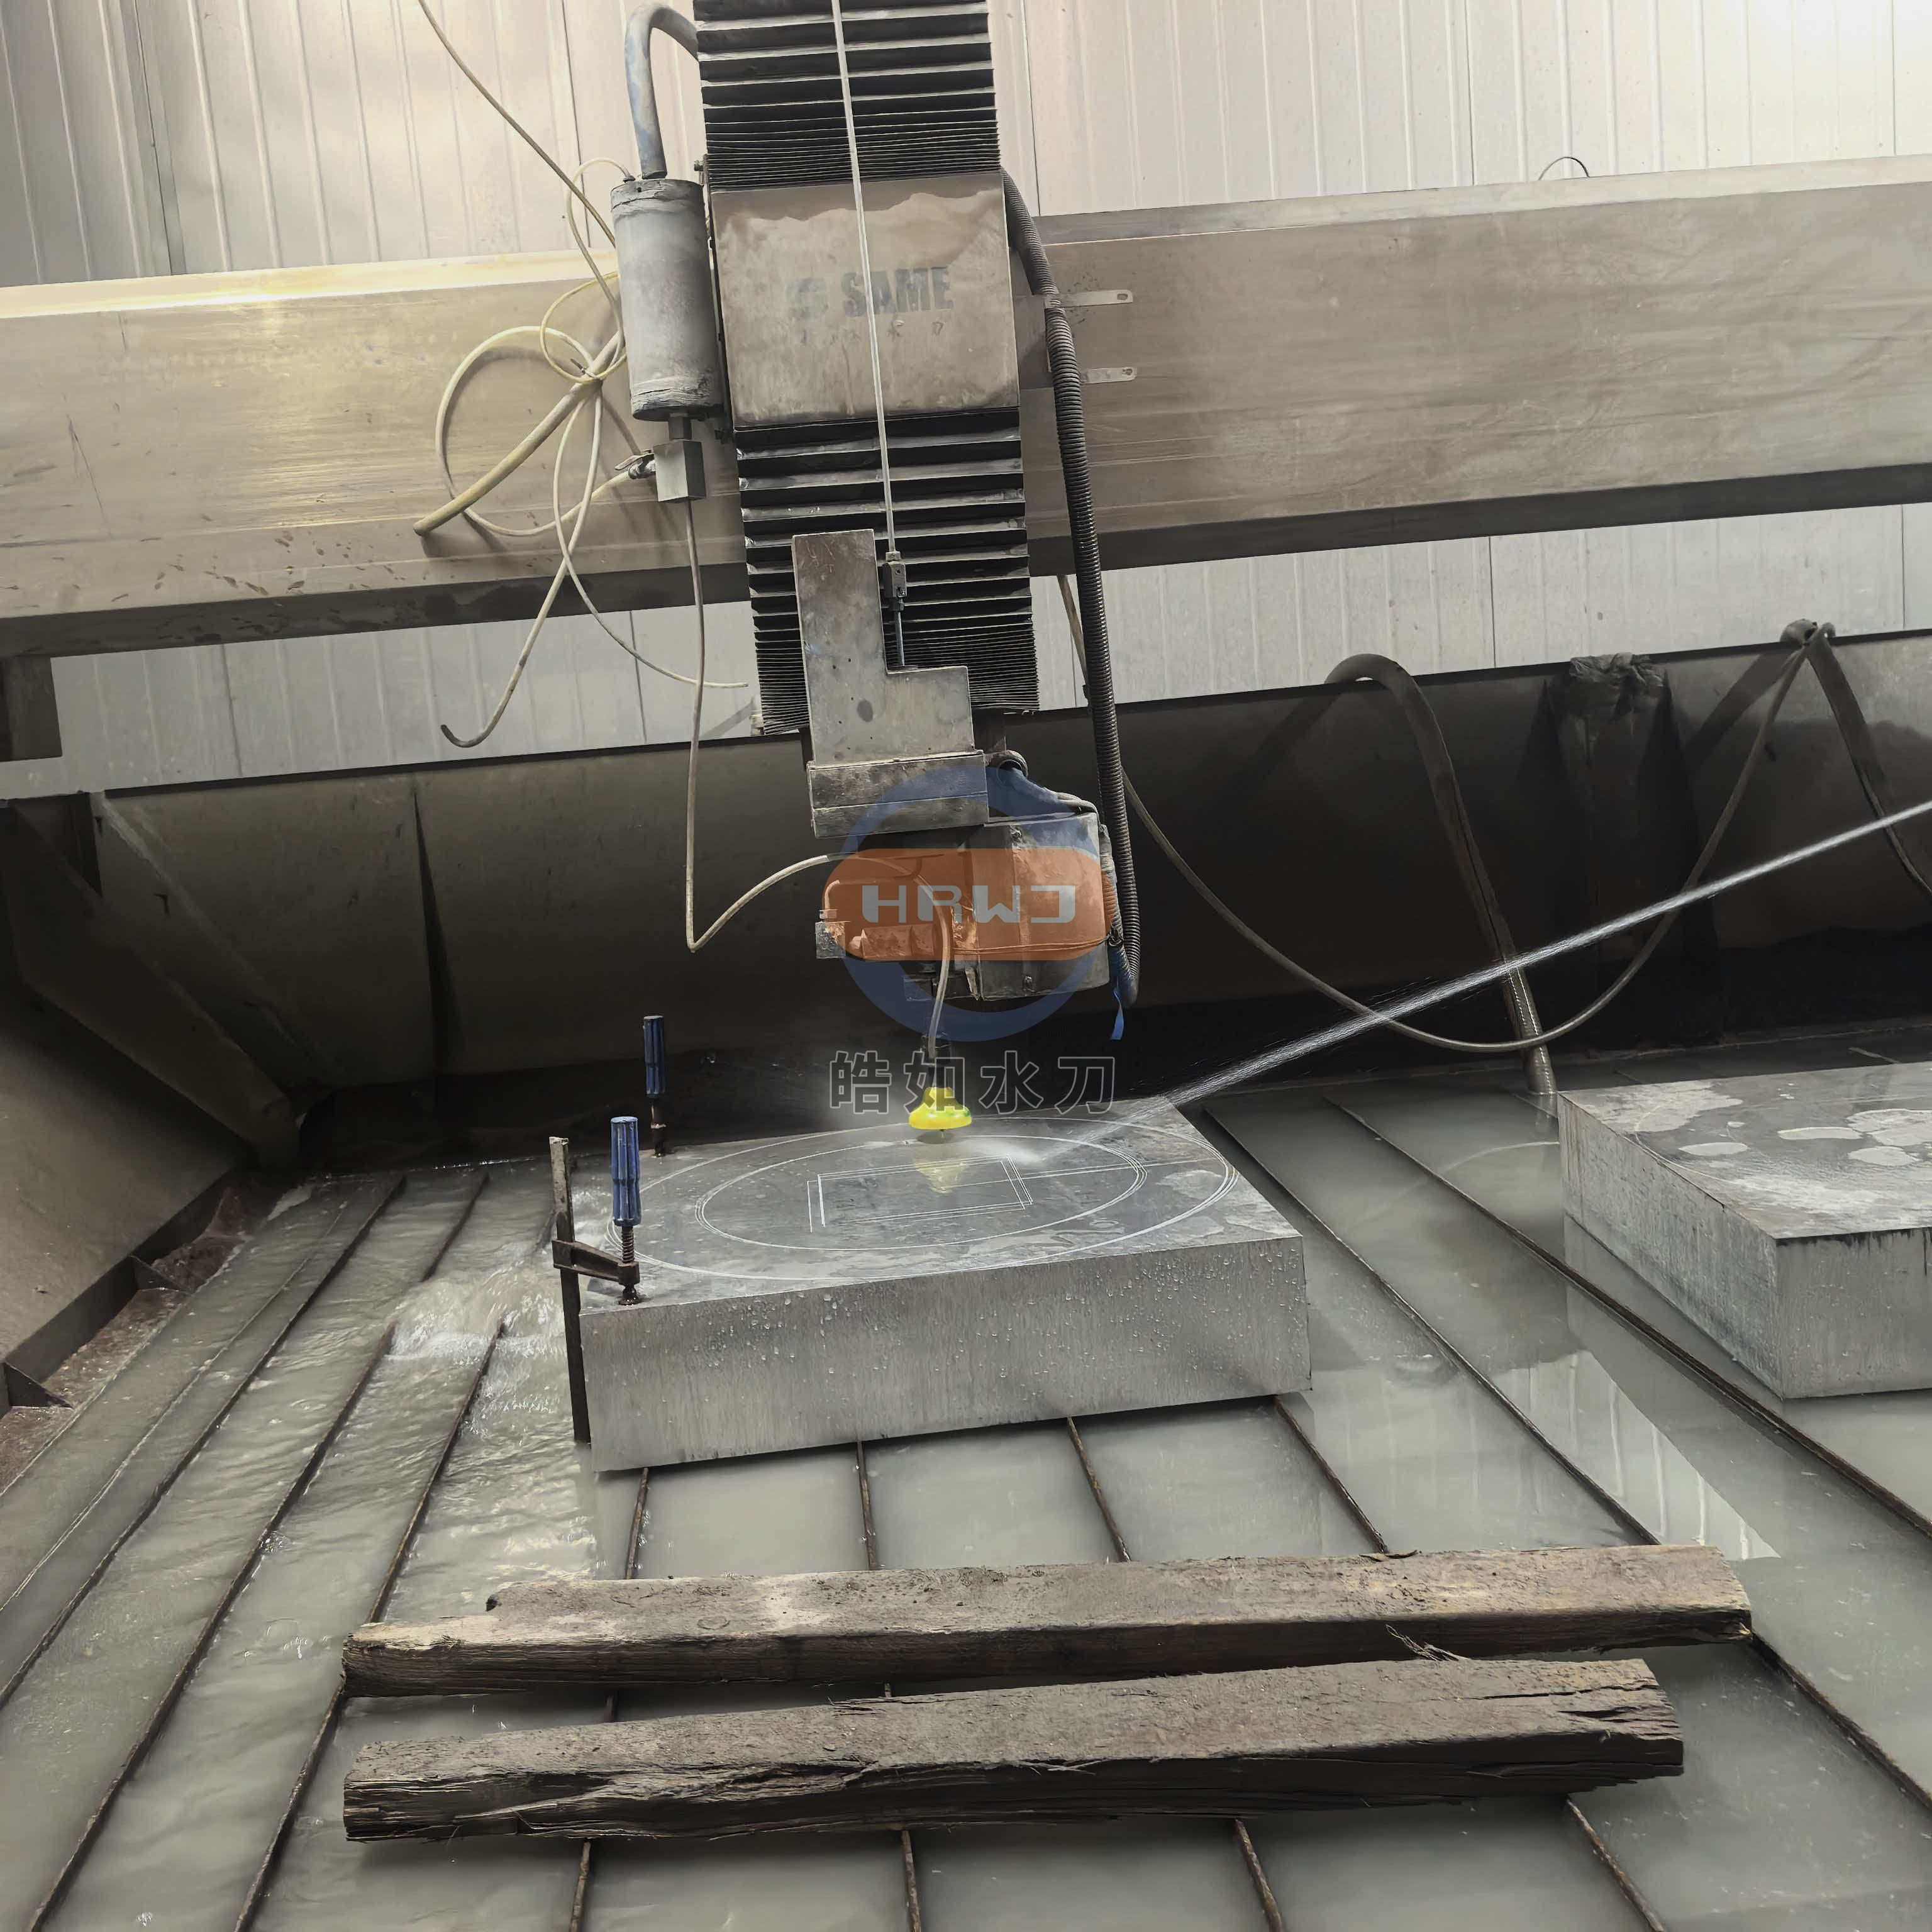
水刀刀头同时出现“切割误差很大”和“刀头呲水”,通常不是两个孤立问题,而是高压水在刀头内部或结合面失控的连锁反应。刀头呲水,最直接的根源在密封失效:高压水密封圈或O型圈老化硬化、唇口压扁或扭曲,高压水从结合面渗出;旋转接头内部密封损坏、高压水管破损,或者砂管锁紧螺母松动,也会表现为刀头周围滴水、冒水雾。更隐蔽的是砂管或宝石喷嘴磨损,射流不再集中,从砂管出口“散水”“呲水”,切割力骤降,自然切不准、误差大。此外,刀头精度降低、连接螺纹磨损或紧固螺栓松动,会让刀头在切割反力下微动,尺寸误差随之被放大。皓如水刀提醒,呲水状态下继续切割,高压水会持续冲刷密封面,误差和损坏只会加速扩大。
维修的第一步是止漏,而不是先去调程序。立即停机、彻底卸净高压水,拆开刀头体,逐一检查高压水密封圈的唇口有无裂纹、压扁或变形,有损伤的成组更换为耐超高压密封套件;旋转接头处漏水的,检查内部密封组件,必要时更换旋转接头总成;砂管锁紧螺母松动的先拧紧,仍漏则更换骨架密封圈和O型圈。第二步是恢复射流质量:拆下宝石喷嘴和砂管,检查喷嘴内孔是否变形不圆、砂管内壁是否呈椭圆形或有台阶,磨损的成对更换,并用对中规校正喷嘴与砂管的同心度,避免射流偏斜继续放大误差。第三步才是校准精度:紧固刀头各连接螺栓,检查刀头垂直度和摆动机构,通过试切标准件测量切缝垂直度和尺寸偏差,确认误差来源是刀头本身还是传动精度。如果更换密封和易损件后呲水消除、但尺寸误差依旧,就需要进一步排查导轨、丝杠和伺服精度。皓如水刀提供刀头呲水、漏水及切割误差维修服务,工程师上门按“密封—射流—精度”的顺序逐项处理,先止漏再校精度,避免反复拆装。
日常把密封件、喷嘴砂管和同心度纳入保养计划,能大幅减少呲水和尺寸误差同时出现的概率:定期检查刀头密封圈状态,喷嘴砂管按磨损周期更换,每周旋转砂管使内壁磨损均匀,保持水质清洁、减少杂质对密封面的研磨损伤。如果呲水反复出现、更换密封后短时间内再次渗漏,往往说明刀头结合面已经磨损或变形,需要专业检测而不是继续换圈凑合。
水刀维修找皓如水刀 DH:137-7075-24-63
我们专注水刀维修二十多年,拥有一支经验丰富的专业工程师团队,响应快、判断准、维修专业。刀头呲水叠加切割误差,考验的是工程师对密封结构、射流状态和刀头精度的综合判断能力。皓如水刀坚持寻根溯源,不只看表面漏水就换圈、看到误差就调参数,而是从密封件老化、旋转接头、喷嘴砂管磨损、同心度、刀头紧固与垂直度逐项排查,找到真正病因再动手,不乱收费,避免盲目换件和反复维修,帮助客户降低维修成本,减少停机损失。同时承接水刀保养、升级改造、搬家移机等业务。遇到水刀刀头呲水、切割误差大,别带病运行,找皓如水刀,二十多年专业团队,快速、精准、省成本