发布者: 皓如水刀 时间:2026-11-05
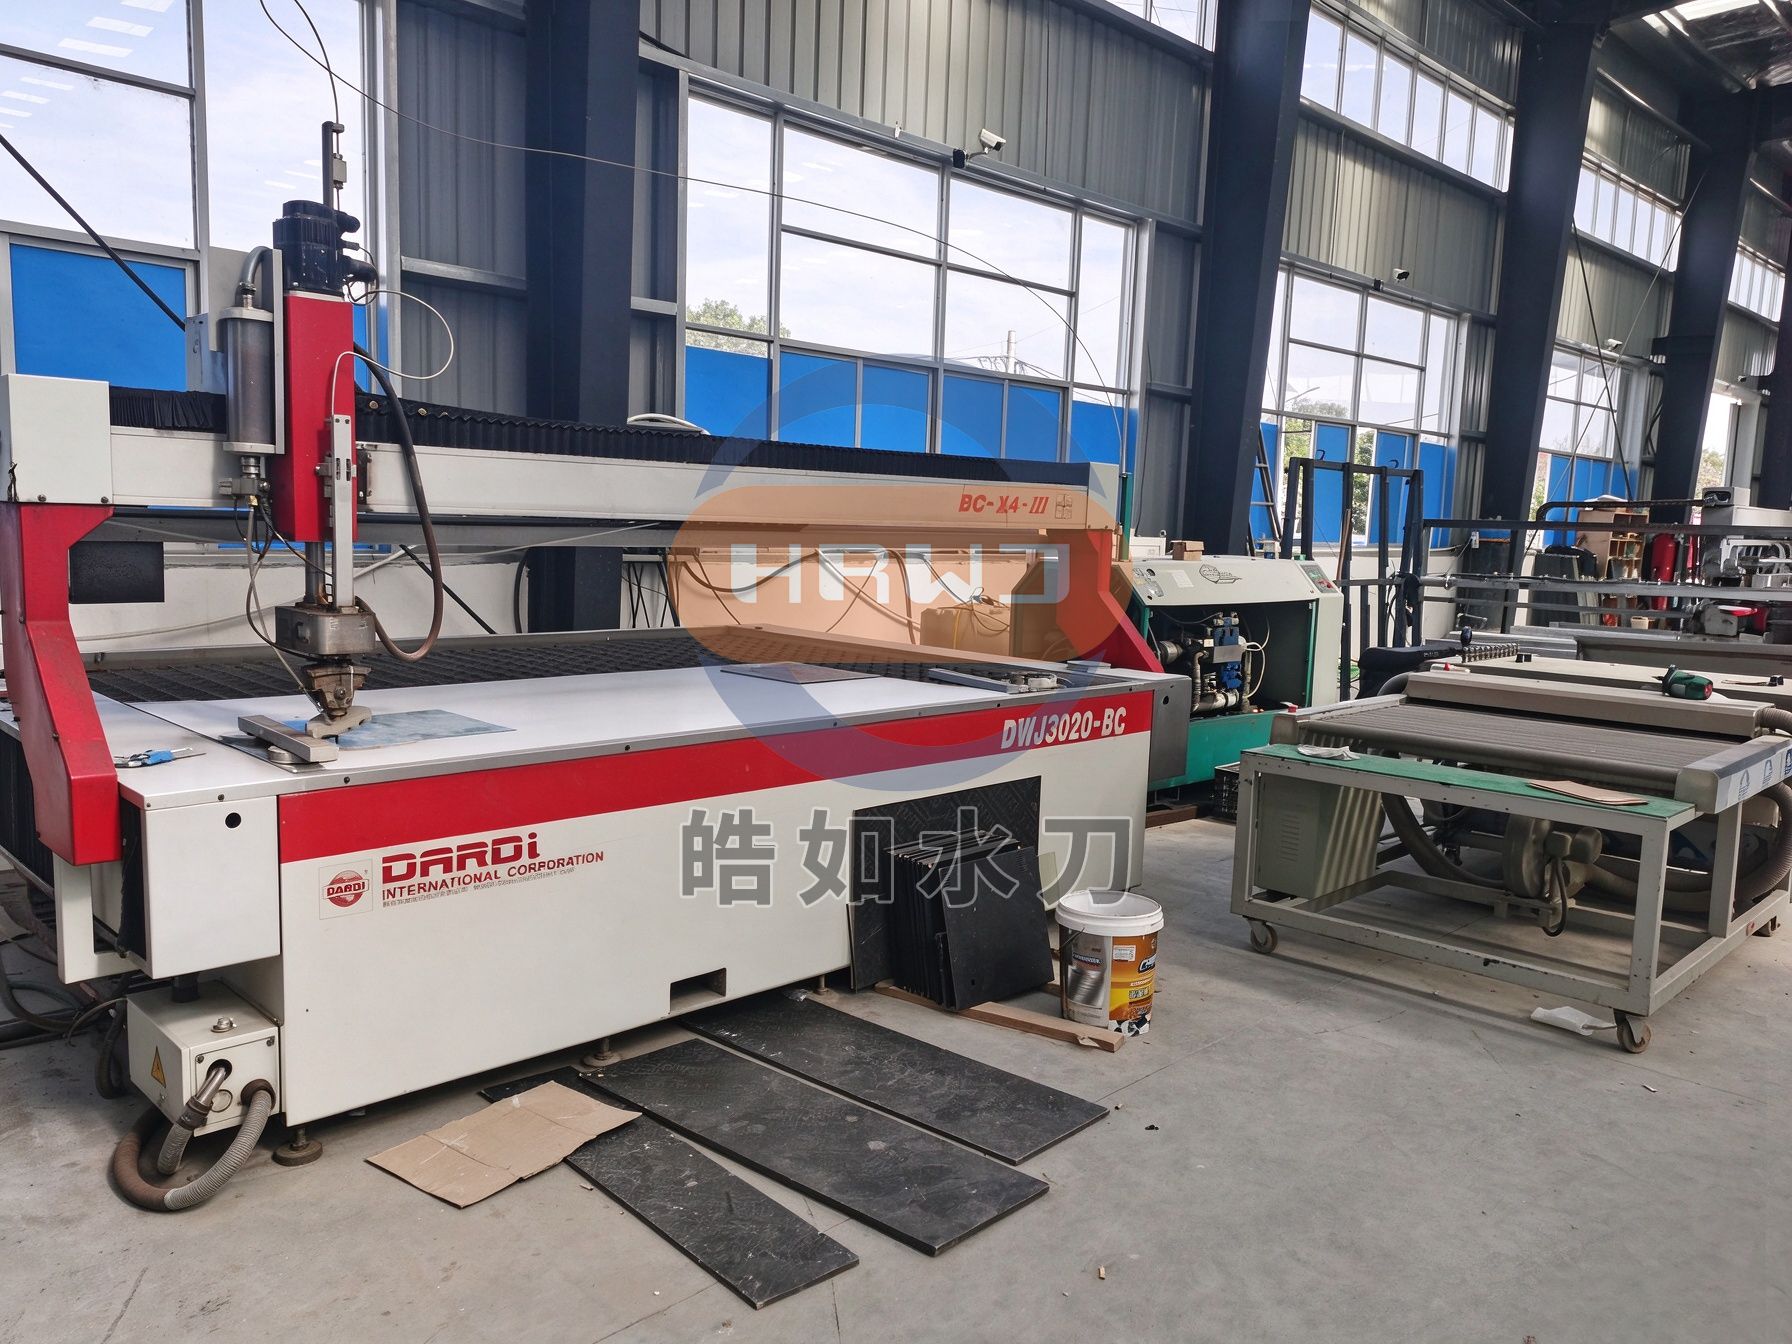
三轴水刀是X、Y、Z三个直线轴,切割头始终垂直于台面,走的是二维轮廓。这意味着它切出来的缝,上下宽度天然不一致——单侧锥度大概在0.5°到1.5°之间,板越厚越明显。对于普通下料件、石材拼花、玻璃裁片,这个锥度往往在公差带里,后续磨边或装配能消化掉,三轴就够用,而且结构简单、故障点少、稳定性好。但如果你的件是焊接坡口件、需要直接拼装的石材无缝盆、或者对上下尺寸一致性有要求的机械零件,锥度就不是“切完再说”的问题,而是要额外上铣床修、上焊工补的后续成本。三轴便宜的那几万块,有时候是从后面的工序里省出来的。
五轴贵出来的部分,买的是一次成型和免修整
五轴是在三轴基础上加了A/C两个旋转轴,切割头可以摆动和旋转,能主动补偿锥度、直接切0°到60°的坡口和斜面,复杂零件一次装夹成型,不用二次开模或修边。对航空航天复合材料、厚金属坡口焊接件、石材异形、汽车模具这些场景,五轴的价值不在“精度比三轴高”,而在“工序比三轴短”。二手市场上,国产主流品牌使用三到七年的五轴水刀大致在9万到12万区间,准新或高配可以到20万以上,而同品牌同规格的三轴主流机型集中在5万到10万。差价是实打实的,但要不要掏,取决于你的订单里“需要斜坡口和一次成型”的件占多大比例。全是平面直切件,五轴的旋转轴在大部分时间里是闲置的。
二手五轴多出来的风险,藏在刀头和联动精度里,不是泵压
买二手三轴,验收重心在高压泵保压、导轨丝杠精度和台面状态,这些指标相对成熟,检测手段也直接。二手五轴多了一层麻烦:A轴和C轴的定位精度、摆动头的灵活度和伺服电机状态,决定了它还能不能切出合格的坡口。刀头一旦有间隙或标定偏差,切平面可能看不出来,一上斜面就暴露——坡口角度偏、根部对不上、多层材料切出来层间错位。而且五轴设备的坡口头校准是独立的验收项,不能拿三轴的试切标准去套。二手市场里有些五轴机子,三轴模式跑得挺顺,五轴联动一开就露馅,原因往往不是泵不行,是旋转轴和刀头没有恢复到该有的状态。皓如水刀在二手水刀入库环节的预检流程里,把五轴联动精度校准作为独立检测项,高压密封和刀头状态不达标的设备不进入销售池,并提供检测报告和试切样品供买家核对,本质上就是把“三轴能跑不等于五轴能切”这个盲区提前填上。
二手五轴的试切,必须切斜面,切平面等于没试
这是三轴和五轴在验收环节最实质的区别。买二手三轴,带自己的常用厚度板材切一张平面件,测尺寸和对角线,基本能判断泵压和导轨状态。买二手五轴,平面件切得再漂亮也不能作为成交依据,必须让卖家切一个带角度或锥度补偿的样件,亲眼确认坡口角度准不准、斜面切口有没有台阶、旋转轴联动时有没有卡顿或异响。同时要核对设备档案里的出厂年份、维修记录和使用工时,最好有技术人员陪同实测A/C轴定位精度。皓如水刀在二手五轴水刀的交付环节支持买家带料上门试切,并附试切样品留存,五轴设备额外核对刀头标定和联动精度记录,而不是用“三轴模式正常”一句话带过。
收口:先看订单里斜面的比例,再决定掏三轴的钱还是五轴的钱
三轴和五轴之间不存在“哪个更划算”的通用答案,只存在“你的活需不需要旋转轴”这个具体问题。平面直切为主、坡口件偶尔外协或后续加工能消化,二手三轴的主流机型在5万到10万的价格带里选择充足,泵压和导轨状态卡住就能干活。焊接坡口、异形石材、复合材料曲面件占比不低,或者你正在用外协修坡口吃掉利润,二手五轴多花的钱才有对应的产出可以回收。最怕的是买了三轴回头发现坡口件做不了,或者买了五轴回去天天切直边——不是设备不好,是订单形状和设备形状没对上。带自己的材料,切你真正要切的那个形状,试切样件比任何选型建议都诚实。