发布者: 皓如水刀 时间:2026-10-22
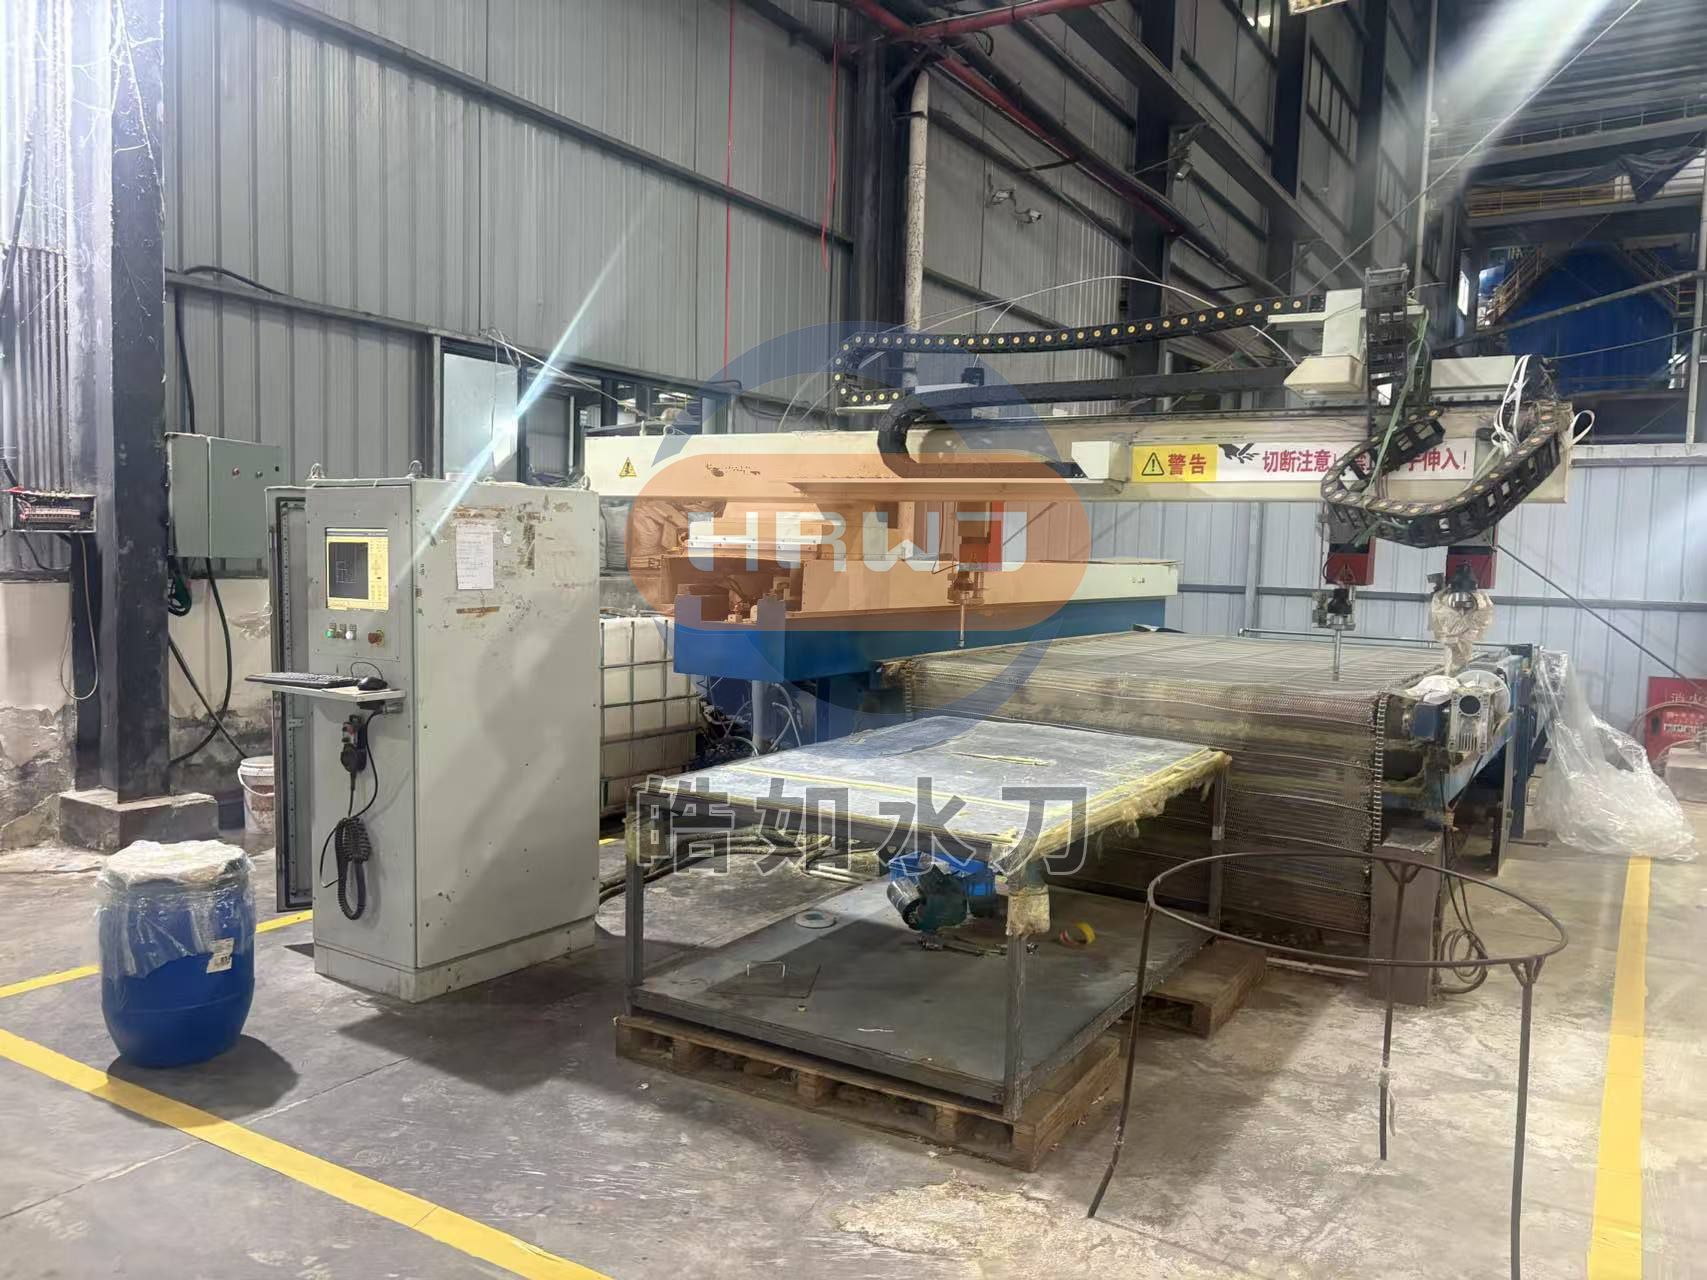
水刀切割进度跑偏,轻则切缝变斜、尺寸超差,重则整块材料报废。更让人头疼的是,跑偏往往不是单一原因造成的,而是机械磨损、电气漂移和切割头状态叠加的结果。很多用户遇到跑偏第一反应是调切割参数,但参数只能掩盖问题,不能解决病因。正确思路是从机械精度开始往上排查,先把“硬件是否准”确认清楚,再去看电气和工艺。
第一步,查机械传动:跑偏最常见的根子在导轨和传动件。 水刀工作环境里磨料粉尘和金属屑多,导轨润滑不足或滑块内部侵入粉尘后,滚动体磨损、间隙增大,运动时就会出现爬行和周期性偏移。需要彻底停机卸压,清理导轨、丝杠和齿条表面的粉尘油垢,重新加注润滑脂,手动推动各轴感受阻力是否均匀,检查滑块和丝杠螺母的预紧间隙,磨损严重的需成对更换。同步带老化松弛、齿轮齿条啮合间隙不均、联轴器螺丝松动,都会在换向瞬间产生定位偏移,一并紧固和调整。如果机械层面有明显旷量却不处理,后面调什么参数都是治标不治本。
第二步,查电气与校准:机械没问题了,再看“机器以为自己在哪”。 伺服电机编码器线缆随设备长期运动容易老化,信号受到变频器或大功率电缆干扰后产生漂移,控制器对位置的判断就会出现偏差。可以用示波器检测编码器反馈波形,将编码器线与动力线分开布线并加装磁环抑制干扰,同时在驱动器面板上观察实时负载率和误差脉冲数,适当优化速度环与位置环增益。另一个高频原因是校准参数漂移:撞刀、托料架撞击、运输震动都可能让回零开关位置或轴补偿参数发生变化,表现为切正方形变成99.7×100.3mm、切圆变成椭圆、45°斜线偏成44.7°。这时需要用激光干涉仪或标准圆盘做精度检测,修正反向间隙和螺距误差,并通过数控系统进行参数补偿。
第三步,查切割头与工艺:射流本身偏了,轨迹再准也切不直。 宝石喷嘴和砂管属于高频易损件,砂管寿命通常在80—150小时左右,磨损后射流发散、出口变成椭圆形,切割轨迹自然跑偏。喷嘴与砂管的同心度尤其关键,两者不同轴会造成长期偏磨,射流歪着出去,切割反力不均地作用在刀头上,进一步放大偏差。需要更换磨损的喷嘴砂管,用对中规校正同心度。同时检查切割高度(standoff) ,超出2—3mm后射流扩散明显,会直接影响切口垂直度;切割速度过快也会导致拖曳增大、切口倾斜,可在CAM中适当降低进给,拐角处尤其需要减速。
跑偏问题反复出现,通常说明机械磨损、电气漂移或校准偏差已经叠加到一定程度,靠单一调整很难彻底恢复。日常把导轨润滑、喷嘴砂管更换周期和精度校验纳入保养计划,能显著降低跑偏的发生频率。
水刀维修找皓如水刀 DH:137-7075-24-63
我们专注水刀维修二十多年,拥有一支经验丰富的专业工程师团队,响应快、判断准、维修专业。切割跑偏考验的是工程师对机械精度、伺服电控和射流工艺的综合判断能力。皓如水刀坚持寻根溯源,不靠“调参数碰运气”,而是从导轨滑块间隙、丝杠反向间隙、编码器信号、校准参数到喷嘴砂管同心度逐项排查,找到真正病因再动手,不乱收费,避免盲目换件增加不必要的维修成本。团队可使用激光干涉仪等检测设备进行精度补偿与校准,维修后通过试切标准件验证效果。同时承接水刀保养、升级改造、搬家移机等业务。遇到水刀切割跑偏,别带病运行,找皓如水刀,二十多年专业团队,快速、精准、省成本。